
PLC はプロセスの状態{0}}ラインや機械の稼働を維持するロジック、タイミング、シーケンス-を制御し、CNC は幾何学的な動きを制御して、コードを数ミクロンの精度のツールパスに変換します。それは、一気に PLC と CNC の関係になります。この 2 つは-デジタル プロセッサ、I/O、ストアド プログラム-という同じ DNA を共有していますが、まったく異なる用途に向けて設計されているため、エンジニアとバイヤーがこれらを混同するのはまさにこのためです。このガイドでは、PLC と CNC の本当の違い、単一マシン内で実際にどのように連携するか、適切な PLC を選択する方法の 3 つについて説明します。-6 ブランドの PLC 選択マトリックスと最後に実践的な調達のヒントを掲載しています。-まず簡単な答えを示してから、さらに詳しく説明します。
PLC と CNC の比較
PLC と CNC を比較する最も簡単な方法は、各コントローラが実際に何を行うかを並べて確認することです。--
|
寸法 |
PLC |
CNC |
|
制御目標 |
プロセスロジック、シーケンス、マシン状態 |
幾何学的ツールの動きとパスの精度 |
|
プログラミング |
ラダーロジック、構造化テキスト (IEC 61131-3) |
G- コードと M- コードのパート プログラム |
|
実行 |
連続サイクリックスキャン (1 ~ 10 ミリ秒) |
線形プログラムの実行、開始から終了まで |
|
一般的な使用方法 |
コンベア、梱包、組立、バッチプロセス |
フライス盤、旋盤、マシニングセンター、レーザー |
|
コスト範囲 |
~$300–$2,000 (エントリーからミッドハードウェアまで) |
~$8,000–$30、000+ (コントローラー + ドライブ) |
1 つのことだけを読む場合は、この表を読んでください。 PLC と CNC の比較が 30 秒で終わります - では、それぞれの側を開梱しましょう。
PLC とは何ですか?また何を制御しますか?
プログラマブル ロジック コントローラーは、センサーを読み取り、ロジックを実行し、出力を切り替え、何年も再起動することなく、1 秒間に何千回も繰り返すなど、リアルタイムで意思決定を行うように構築された産業用コンピューターです。{0}その役割は、部品の形状ではなく、プロセスの状態です。
PLCの仕組み(スキャンサイクル、I/O、ラダーロジック)
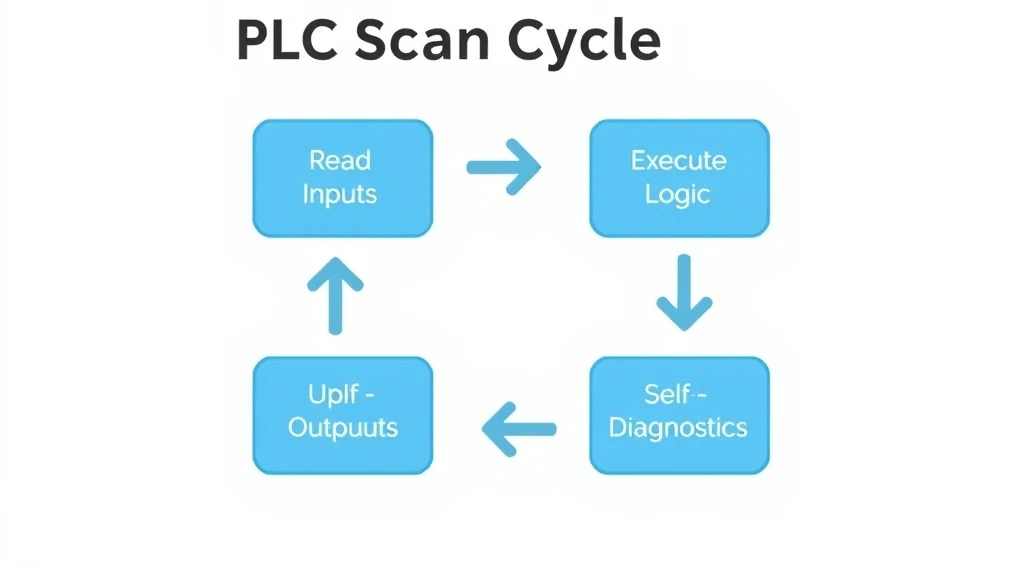
PLC はスキャン サイクルと呼ばれる無限ループを実行します。つまり、入力の読み取り → ロジックの実行 → 出力の更新 → 自己診断の実行 → 繰り返しです。-フルスキャンは通常 1 ~ 10 ミリ秒で完了するため、コントローラーはセンサーのトリップにほぼ瞬時に反応します。 PLC は、毎秒数千の信号を読み取って反応する、たゆまぬディスパッチャであると考えてください。その I/O はモジュール式です。デジタル モジュールとアナログ モジュールはバックプレーンにクリップされるため、CPU を変更せずにラインを 16 から 1,{8}} ポイントに拡張できます。
プログラミング言語 (IEC 61131-3)
PLC は国際標準 IEC 61131-3 を使用してプログラムされており、5 つの言語が定義されているため、チームはタスクごとに適切なツールを選択できます。
- ラダー図(LD)- リレー- スタイルのロジック、離散インターロックに最適
- 機能ブロック図 (FBD)- 信号フローとプロセス制御ループ
- 構造化テキスト (ST)- 数学およびデータ処理のための高レベルのコード-
- 命令リスト (IL)- の低レベルの-アセンブリ-のような手順
- 逐次関数チャート (SFC)- 個の-ステップバイステップのステート マシン-
工場ロジックのほとんどは依然としてラダー ロジックであり、計算には構造化テキストが使用されます。
PLC が導入されている場所
PLC は植物の結合組織を動かします。組立ラインでは、サイクル完了信号に基づいてステーションを開始および停止します。-コンベア上では、光電センサーの入力によりベルトの始動・停止を行います。包装機では、充填、シール、ラベルのタイミングを調整します。射出成形機では、クランプ、射出、排出が順番に行われます。水処理では、レベルと流量の読み取り値に応じてポンプを調整し、化学物質を投与します。いずれの場合も、PLC はジオメトリではなくシーケンス - を所有します。
PLC はプロセス状態を処理します。対照的に、CNC は幾何学的な動きを処理します。その方法は次のとおりです。
CNC とは何ですか? CNC は何を制御しますか?
CNC - コンピュータ数値制御装置 - は、工具を正確なパスに沿って移動させるために存在します。 PLC が「次に何が起こるべきか?」と尋ねる場合。 CNC は、「この軸は、正確に、1 ミリメートルの何分の 1 の位置にあるべきですか?」と尋ねます。
CNC の仕組み (パス生成、G- コード → モーション)
CNC はパート プログラムを上から下へ直線で実行します。プログラムはインタープリターによって読み取られ、形状を滑らかにするパス プランナーに渡され、各軸の設定値に変換され、位置を 1 秒間に数千回閉じるサーボ ループに供給されます。 PLC の無限サイクリック スキャンとは異なり、CNC は線形プログラム実行を実行します -。プログラム全体を 1 回実行し、最後に停止します。最新のコントローラは、CNC システム用の OPC UA 情報モデルを通じてこのデータを公開することが増えており、軸の位置とプログラムの状態を上位レベルのソフトウェアで読み取れるようにしています。-

G-コードと M- コードの基本
CNC プログラムは主に G- コード(モーション)と M- コード(補助機能)が混在しています。
コード
G21;単位はミリメートル
G90;絶対位置決め
M3 S1200;スピンドル ON 時計回り、1200 rpm
M8;フラッドクーラントON
G1 X50 Y25 F300; 300 mm/min で (50,25) まで直線的にカット
M5;スピンドル オフ - M- コードは通常、組み込み PLC にディスパッチされます
G コマンドはツールを移動します。 M コマンド (M3、M8、M5) は、物理機器のオンとオフを切り替えます。最後のポイントをしっかり掴んでください - これらの M- コードは次のセクションへの橋渡しです。
CNC が導入されている場所
CNC は、フライス盤、旋盤、マルチプロセス マシニング センター、レーザー切断システム、EDM(放電加工)、複雑な輪郭部品用の 5 軸加工機など、材料を図面に合わせて成形するあらゆるものを制御します。{0}出力が正確なジオメトリの場合、CNC がモーションを生成しています。
両方を定義したので、実際に相違する点は次のとおりです。
PLC と CNC-7 つの主要な違い
ほとんどの比較は、「一方は柔軟で、一方は正確」というところで止まります。それは製造現場では役に立ちません。ここでは、指定するコントローラー - を実際に変更する 7 つの違いと、それぞれの背後にあるエンジニアリング上の理由を示します。
1. 管理目標
PLC はプロセス状態を管理します: ドアは閉まっていますか?部品は存在しますか?コンベアは動かすべきでしょうか? CNC は幾何学的精度を管理します。カッターはプログラムされたパス上にミクロン以内にありますか?同じ工場でも、根本的に異なる 2 つの質問。
2. 実行モデル
PLC は、連続周期スキャン - 読み取り、解析、出力、繰り返し - を 1 ~ 10 ミリ秒ごとに永久に実行します。 CNC は、1 回実行すると終了する線形パート プログラムを実行します。このため、PLC はいつでも変化する可能性のある条件に最適であり、CNC は定義された一連の動作に最適です。
3. プログラミング言語
PLC エンジニアは、次のようなラダー ロジックの一行を作成します。 [スタート] – [/ストップ] – (モーター)。 CNC プログラマは次のように書きます。 G1 X100 F250。 1 つはブール条件と状態を表します。もう 1 つは座標と送り速度を表します。異なる物理を記述するため、構文が異なります。
4. ハードウェアアーキテクチャ
PLC は、バックプレーンまたはラック上の CPU とモジュラー I/O カードを組み合わせたもので、{0}ポイントごとに簡単に拡張できます。 CNC は、サーボ ドライブとエンコーダに緊密に結合されたモーション コントローラーであり、調整された多軸補間のために設計されています。-。 PLC に I/O を追加します。 CNC に軸を追加します。
5. リアルタイムの精度-
この 2 つは異なるスケールで動作します。 PLC は、ミリ秒単位のロジック決定で動作します。- CNC は宇宙で動作します - 高品質の機械での線形位置決め精度は、およそ ±5 µm に達します。 「両方とも正確である」と言うのは要点を外しています。両者はまったく異なる量について正確です。
6. 再プログラミングの柔軟性
通常、PLC はオンライン編集をサポートしています - ラインを停止せずに安全インターロックを追加したり、タイマーを変更したりできます。 CNC 操作を変更するということは、通常は機械を一時停止して、パート プログラムを編集および修正することを意味します。-どちらも再プログラム可能です。制作の進行中に編集できるように設計されているのは 1 つだけです。
7. 一般的なコストと TCO
エントリー-から-中級の PLC システムはハードウェアでおよそ 300 ドルから 2,000 ドルかかります。 -ドライブを備えたミッドレンジの CNC コントローラの価格は 8,000 ~ 30 ドルです。000+.ただし、総所有コストにはソフトウェア ライセンス、プログラミング時間、オペレータのトレーニング、予備品が含まれており、-その差は構成に応じて拡大または縮小する可能性があります。
CNC マシンには PLC が内蔵されていますか?連携方法
ほぼすべての PLC と CNC の比較で見落とされているものがあります。最新の CNC マシンの圧倒的多数には、内部に PLC が組み込まれています。これは、どちらか一方を選択するものではありません。-現在のマシニング センターの電気キャビネットを開けると、両方が見つかり、作業が分割されます。
役割分担は明確です。 CNC カーネルは、G コードを調整された軸の動きに補間するパス生成-を所有しています。-。組み込み PLC は、工具交換、クーラント、チャックと治具のクランプ、安全ドアとライト カーテンのインターロック、工具マガジン、チップ コンベア、スピンドルの起動/停止などの M コードの実行など、切削周りのすべてを管理します。-カーネルがその部分を作成します。 PLC は機械を安全で使いやすいものにします。
彼らは定義されたチェーンを通じて通信します。上部には HMI があります。オペレータのコマンドは組み込み PLC に渡され、組み込み PLC は CNC-共有メモリ上に構築された PLC インターフェイス-を介して CNC カーネルと通信します。共有メモリとは、両方のプロセッサが読み書きするメモリ ブロックであり、ネットワーク ホップなしで信号がマイクロ秒単位で通過します。 CNC カーネルは軸のサーボ ドライブに指令を出し、PLC はスピンドル、ポンプ、コンベアの VFD とコンタクタを切り替えます。通常、PLC 側は IEC 61131-3 に合わせてプログラムされており、カーネルは CNC システム用の OPC UA 情報モデルを通じてその状態を公開することが増えています。これは、以前に満たしたものと同じ標準であり、現在は連携して動作しています。
具体的な例を見ると、ハンドシェイクが明確になります。一般的なマシニング センターでは、オペレータは HMI のサイクル スタートを押します。 HMI は組み込み PLC に信号を送り、制御を CNC カーネルに渡す前に安全インターロックを検証し、チャックがクランプされていることを確認します。カーネルが G- コードの実行を開始します。 M6 (工具交換) ごとに、カーネルは一時停止し、自動工具交換装置を動作させるよう PLC に信号を送ります。 PLC が新しいツールが装着されたことを報告すると、カーネルは切削を再開します。すべての M8 クーラント呼び出しと M3 スピンドル コマンドは同じパスを移動します。
CNC は PLC に代わるものではありません。 PLC は CNC に代わるものではありません。実際のマシンでは、メモリを共有し、ジョブを分割します。
それらが共存していることがわかりましたが、本当の疑問は、どちらを最初に達成するかということです。
アプリケーションに合わせて PLC と CNC を選択する方法
4 ステップのデシジョン ツリー
これらを順番に実行してください。
- モーション パスの精度に関するタスクですか-- は図面をカット、整形、輪郭加工していますか?「はい」の場合 → CNC。「いいえ」の場合は、続行します。
- シーケンス、インターロック、マシンの状態に関するタスクです-スタート/ストップ、タイミング、安全性、マテリアルハンドリング?「はい」の場合 → PLC。「いいえ」の場合は、続行します。
- 機械は両方をやりますか- の精密切断そして補助的な扱い?「はい」の場合 → PLC が組み込まれた CNC。これは最新の CNC マシンの約 90% に相当するため、実際のプロジェクトのほとんどはここにあります。
- 補助ロジックを追加または変更する必要がありますか?-切断プログラムを書き換えずに、新しいインターロック、コンベヤ、センサー-を導入しますか?「はい」の場合 → そのロジックは PLC 層に属します、パート プログラムを妨げずに編集できます。
業界{0}}ごとの-推奨事項
以下であなたの分野を見つけてください。 3 番目の列には、一般的にペアリングされるコントローラーが表示されます。
|
業界 |
プライマリコントローラ |
なぜ |
一般的な PLC ペアリング |
|
自動車 |
PLC(ライン)+CNC(機械加工) |
大量のシーケンスと高精度の部品 |
アレン-ブラッドリー CompactLogix + シーメンスの補助 |
|
3Cエレクトロニクス |
PLC |
高速アセンブリとテスト シーケンス |
オムロン シスマックNX / 三菱FX5U |
|
包装 |
PLC |
モーション調整による塗りつぶし、シール、ラベル付け- |
オムロン シスマック / 三菱 FX5U |
|
飲食品 |
PLC |
衛生的なバッチ処理、分注、CIP 制御 |
シュナイダー モディコン / シーメンス S7-1200 |
|
射出成形 |
PLC |
クランプ、注入、イジェクトのシーケンス |
三菱 iQ-R / オムロン CJ |
|
ガラス |
CNC + PLC |
精密な切断とハンドリング |
シーメンス S7-1500 + CNC カーネル |
|
半導体 |
PLC |
クリーンルームシーケンス、ツールインターロック |
Siemens S7-1500 / Allen-Bradley ControlLogix |
アプリケーションが PLC を指している場合、次に決定するのはどのプラットフォームであるかです。ビッグ 6 を比較すると次のようになります。
産業オートメーション (および CNC 補助制御) 向けのトップ PLC ブランドとモデル
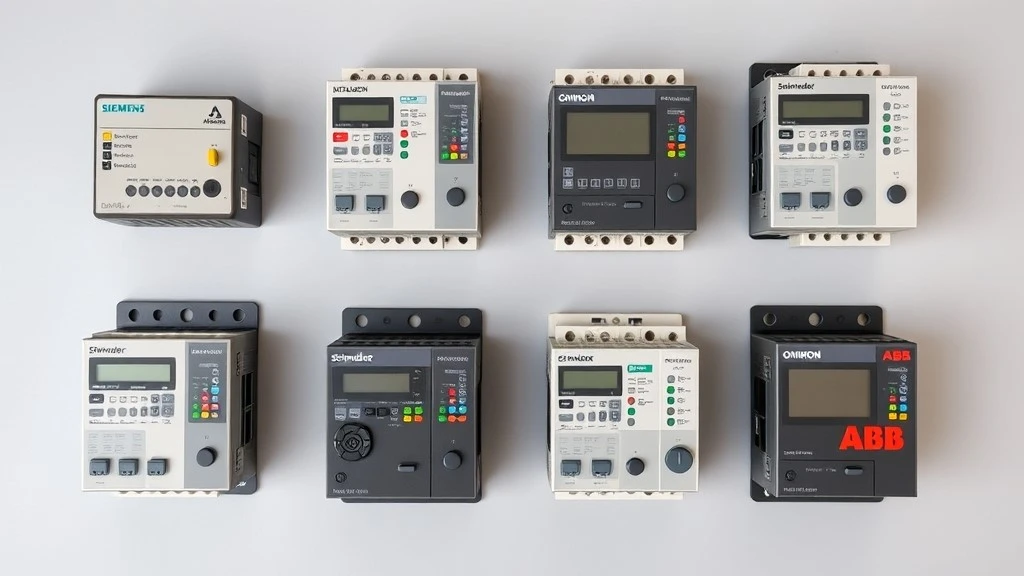
ほとんどの「最高の PLC」リストでは、どのブランドも強力で信頼できるとされていますが、これは誰の役にも立ちません。以下はエンジニアのバージョンです。各プラットフォームがどこに適合するか、何と組み合わせるか、そして、それを選択しない場合の - と同様に重要な - です。
シーメンス SIMATIC S7-1200 / S7-1500
ヨーロッパのデフォルトであり、自動化における最も深い単一ベンダーのエコシステムです。{0}コンパクトな S7-1200 はスタンドアロン マシンに適しています。 S7-1500 は、ネイティブ PROFINET を備えた 1 つの TIA ポータル環境下で大規模な回線まで拡張できます。 SIMATIC Comfort HMI および SINAMICS ドライブと自然に組み合わせられます。プラント標準が北米であり、チームがすでに Studio 5000 に住んでいる場合はスキップしてください。 →シーメンス PLC の在庫を閲覧する
三菱 MELSEC FX5U / iQ-R
アジアの OEM 標準であり、特に日本製の工作機械で CNC 補助制御に頻繁に選択されています。{0}} FX5U は強力でコンパクトなコントローラーです。 iQ-R ラックは、-重い高軸-システムの動きに対応します。 GOT HMIやMELSERVOドライブとの緊密な統合。 EtherNet/IP と北米のサプライ チェーンが優勢な地域ではあまり一般的ではありません。 →三菱 PLC シリーズをご覧ください
シュナイダー モディコン M221 / M340 / M580
水、廃水、エネルギーに強いプロセス制御の伝統。{0} M221 はコンパクトなマシンをカバーします。 M580 ePAC は、EcoStruxure Control Expert でプログラムされた重要なインフラストラクチャに冗長性とネイティブ イーサネットをもたらします。 Magelis/Harmony HMIと組み合わせます。超高速ディスクリート パッケージングには明らかに適していません。-- →シュナイダー モディコン株を見る
オムロン シスマックNX/CJ
EtherCAT 上で非常に緊密なモーション統合を実現し、パッケージングと高速アセンブリ向けに構築されています。{0} Sysmac Studio の NX1/NX5 コントローラは、ロジック、モーション、ビジョンを 1 つのプロジェクトに統合します。 NA/NB HMIおよび1Sサーボとペアリングします。エントリー PLC では問題なく処理できる単純なポンプ-と-のシーケンスとしては過剰です。 →Omron Sysmac PLC を詳しく見る
アレン-ブラッドリー CompactLogix / ControlLogix
Studio 5000 エコシステムと EtherNet/IP を基盤とした北米の工場現場標準。{0} CompactLogix はマシン-レベルの制御に適合します。 ControlLogix は、工場全体にわたる大規模なアーキテクチャを実行します。{4} PanelView HMI および PowerFlex ドライブとペアリングします。多くの場合、同等のビルドよりも価格とライセンスのフットプリントが高くなります。-コスト重視のビルドを検討する価値があります-。 →アレン-ブラッドリーの空き状況を確認する
ABB AC500
機械とプロセスの安全性を確保するための専用安全 PLC バリアントを備えた、ハイブリッド プロセス-と-ディスクリート プラント用の柔軟なプラットフォーム。{2}} Automation Builder でプログラムされ、CP600 HMI および ABB ドライブとペアリングされます。 Siemens や Allen{6}}Bradley がデフォルトのマシン ビルダーの選択肢として定着していないため、ローカル サポートを確認してください。- →ABB AC500 モジュールを参照する
|
ブランド&シリーズ |
こんな方に最適 |
プログラミング環境 |
一般的な HMI ペアリング |
プロトコル |
価格帯 |
|
シーメンス SIMATIC S7-1200/1500 |
ヨーロッパの OEM、統合ライン |
TIAポータル |
SIMATIC コンフォート/ユニファイド |
プロフィネット、プロフィバス、OPC UA |
–$ |
|
三菱 MELSEC FX5U/iQ-R |
アジアの OEM、CNC 補助装置 |
GXワークス3 |
GOT2000 |
CC-Link IE、Modbus |
–$ |
|
シュナイダー モディコン M221/M340/M580 |
水、エネルギー、プロセス |
EcoStruxure コントロール エキスパート |
マゲリス/ハーモニー |
Modbus TCP、EtherNet/IP |
–$$ |
|
オムロン シスマックNX/CJ |
パッケージング、高速組み立て- |
シスマックスタジオ |
NA/NBシリーズ |
EtherCAT、EtherNet/IP |
–$ |
|
アレン-ブラッドリー CompactLogix/ControlLogix |
北米の植物 |
スタジオ5000 |
パネルビュー |
EtherNet/IP、DH+ |
–$ |
|
ABB AC500 |
ハイブリッドプロセス + ディスクリート、安全性 |
オートメーションビルダー |
CP600 |
PROFINET、Modbus、EtherCAT |
–$ |

6 つのプラットフォームを比較してもまだ迷っていますか?あなたのアプリケーションを私たちに送ってください。当社のエンジニアが、適切なコントローラー、HMI、ドライブの組み合わせを見つけるお手伝いをします。
調達、アップグレード、交換 - 実践的な購入者ガイド
古い CNC 制御キャビネットを新しい PLC で改造する場合
通常、改造が正当化されるトリガーは 4 つあります。OEM が元の制御を中止し、サポートを停止したためです。予備の価格はグレーマーケットで10倍以上に高騰しています。従来の HMI が故障したため、-たとえば-のように交換することはできません。または、古いコントローラーでは提供できない IIoT データ収集を追加したい場合。例外: マシンが寿命に近づいているか、-使用率が低い場合は、完全な改造ではほとんど元が取れません。代わりに中古のスペアを調達し、交換を計画します。-
旧式または生産中止になった PLC モジュールを入手する方法
一般的には 3 つのパスがあります。まず、OEM チャネル - は信頼できますが、速度が遅く、生産終了した部品が入手できなくなりつつあります。--。 2 つ目は、レガシー在庫を保有する認定および独立した販売代理店です。第三に、現在大量の旧式在庫と改修されたネットワークを維持している中国を拠点とするサプライヤーは、多くの場合、製造中止されたモジュールへの最速ルートです。実際のシナリオ: テキサス州の工場管理者は、ラインを再開するために金曜日までに製造中止となった三菱 A- シリーズ モジュールを必要としています。 OEM は数週間かかると見積もっています。部品を在庫しているサプライヤーは同じ週に出荷します。このタイミング ギャップが 3 番目のパスが存在する理由です。
企業が中国を拠点とするサプライヤーから PLC と HMI を調達する理由{0}}
入手可能性だけでなく、バイヤーは 4 つの実際的な理由から中国を拠点とするサプライヤーに注目します。1 つは現行部品と従来の部品の在庫の豊富さです。{0}ラインダウン時のリードタイムの短縮。 1 つの注文書で複数のブランド-シーメンス、三菱、オムロン、シュナイダー-を調達できること。コントロールパネルとモジュールを仕様に合わせてカスタマイズします。これらは、価格とは関係なく、サプライ チェーンの利点です。-
購入前に確認すべきこと
コントローラ -、新品、再生品、または旧式のもの - を購入する前に、次の 5 つの点を確認してください。
- ファームウェアのバージョン既存のプログラムおよびハードウェアとの互換性
- オリジナルパッケージ純正部品の刻印と
- 保証条件および書面による補償期間
- リードタイムダウンタイムウィンドウに対して確認済み
- RMA プロセス支払う前に文書化する
さらに質問がありますか?エンジニアから最もよく聞かれる質問は次のとおりです。
購入する前に 2 つ目の目を探したいですか?部品番号をお送りいただければ、ファームウェアの互換性、パッケージング、および既存のセットアップに対する保証を確認いたします。
よくある質問
01.PLCはCNCコントローラの代わりに使用できますか?
02.CNC マシンには PLC が内蔵されていますか?
03.CNC 改造プロジェクトに最適な PLC ブランドはどれですか?
04.CNCとPLCのコストの違いは何ですか?
05.1 つの HMI パネルで PLC と CNC システムの両方で動作できますか?
06.生産終了したシーメンスまたは三菱 PLC モジュールを入手するにはどうすればよいですか?
結論
PLC は工場の反射神経です。 CNC は機械の手のようなものです。最新のマシンでは、彼らはライバルではありません - メモリを共有するルームメイトです。プロセスとラインでは PLC がリードし、精密部品では CNC がリードし、実際のマシニング センターでは両方が期待されます。アプリケーションが PLC を指している場合 -、または製造中止のモジュールがすぐに必要な場合 - は、6 つの主要ブランドすべてを在庫している調達スペシャリストにご相談ください。
あなたのプロジェクトについて PLC 調達スペシャリストに相談してください → または在庫を参照してください-PLCモジュールそしてHMIパネル発送の準備ができています。


